
Acélcső építés és lakatos munkák: gyártás, típusok és alkalmazások
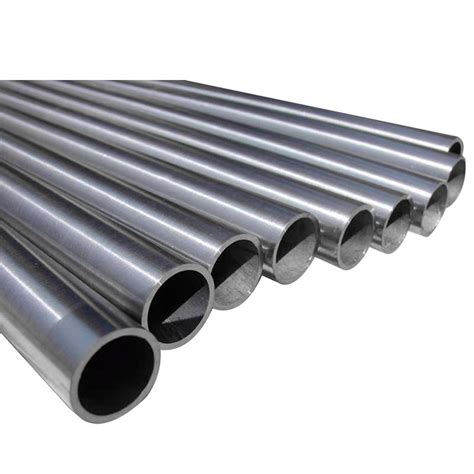
Az acélcsövek hosszú, üreges csövek, amelyeket különféle célokra használnak. Két különböző módszerrel állítják elő őket, amelyek eredményeként hegesztett vagy varrat nélküli cső jön létre. Mindkét módszernél a nyers acélt először egy megmunkálhatóbb kiindulási formára öntik.
Gyártási alapok és nyersanyagok
Az acélcsőgyártás elsődleges nyersanyaga az acél. Az olvadt acélt úgy állítják elő, hogy vasércet és kokszot olvasztnak egy kemencében, majd a szén nagy részét oxigén befúvatásával távolítják el a folyadékból. Az olvadt acélt ezután nagy, vastag falú vasformákba öntik, ahol tuskókká hűl. A varrat nélküli acélcsövek készülhetnek hideg, vagy meleg hengerléssel, öntéssel, vagy húzással.
A gyártás során néha más felületkezelő anyagokat is használnak. Például festéket. Általában kis mennyiségű olajat visznek fel az acélcsövekre a gyártósor végén. Ez segít megvédeni a csövet. Bár valójában nem része a készterméknek, kénsavat használnak az egyik gyártási lépésben a cső tisztítására.
Varrat nélküli cső gyártása
Már 1840-ben a vasmunkások varrat nélküli csöveket tudtak gyártani. Az egyik módszer szerint egy lyukat fúrtak egy tömör, kerek fém tuskóba. A tuskót ezután felmelegítették, és egy sor szerszámon keresztül húzták, amelyek megnyújtották, hogy csövet alkossanak. Ez a módszer nem volt hatékony, mert nehéz volt a lyukat a közepén fúrni. Ez egyenetlen csövet eredményezett, amelynek egyik oldala vastagabb volt, mint a másik.
A varrat nélküli csövet olyan eljárással gyártják, amelynek során egy tömör tuskót hengeres alakúra hevítenek és formáznak, majd addig hengerelik, amíg meg nem nyújtják és ki nem üregesítik. Mivel az üreges középpont szabálytalan alakú, egy golyó alakú lyukasztócsúcsot szúrnak a tuskó közepébe hengerlés közben. A tuskót a kemencébe küldik körülbelül 1200 Celsius fokos hőmérsékletű fűtésre. A kemencében a hőmérséklet szabályozása kulcskérdés.
Az átszúrás után a kerek csőtuskákat három hengerrel egymás után hengereljük, folyamatosan hengereljük vagy extrudáljuk. Az extrudálás után a csövet el kell távolítani és méretezni kell. Az acélcső belső átmérőjét a méretező gép fúrószárának külső átmérője határozza meg. A lyukasztási szakasz után a cső továbbra is szabálytalan vastagságú és alakú lehet. Ennek kijavítása érdekében egy újabb hengerlősoron vezetik át.
A nemzeti szabvány acélcső méretezése után belép a hűtőtoronyba, és vízpermetezéssel lehűtik. Lehűlés után avarrat nélküli acélcsövek kiegyenesedik. Ha repedések, buborékok és egyéb problémák vannak az acélcső belsejében, a rendszer észleli azokat. Miután avarrat nélküli acélcsövek minőségellenőrzése, akkor szigorú kézi kiválasztást is kell végeznie.
Hegesztett csövek gyártása
A hegesztett csövet úgy alakítják ki, hogy acélszalagokat hengerelnek egy sor hornyolt hengeren keresztül, amelyek kör alakúra formálják az anyagot. Ezután a hengerré hajlított acél szalag két szélét a csőtoló gép összehegeszti. A hegesztéskor csak az acél szalag széleit izzítja, így a varrat a lehűlése során hajlítani igyekszik az acélcsövet.
A hosszvarratos (hegesztett) acélcső gyártás alapanyaga a hasított acélszalag. Szélessége a gyártani kívánt acélcső átmérőjének függvénye, vastagsága pedig a kívánt acélcső vagy profil falvastagságának felel meg. A hegesztett acélcső folyamatos folyamat, és a cső méretétől függően akár 335,3 m/perc sebességgel is elkészíthető.
Feldolgozás és végső műveletek
Miután bármelyik csőtípus elkészült, egyengetőgépen haladhatnak át. Csatlakozókkal is elláthatók, így két vagy több csődarab összekapcsolható. A kisebb átmérőjű csöveknél a leggyakoribb csatlakozási típus a menetesítés - szűk hornyok, amelyeket a cső végébe vágnak. A csöveket egy mérőgépen is átvezetik. Ezt az információt, valamint más minőségellenőrzési adatokat automatikusan sablonnal rögzítik a csőre. A csövet ezután vékony védőolajréteggel permetezik be.
A legtöbb csövet általában kezelik a rozsdásodás megakadályozása érdekében. Ezt horganyzással vagy cinkbevonattal teszik. A cső felhasználásától függően más festékek vagy bevonatok is használhatók. Az acélcsövek különböző fajtái széles termékpalettát alkotnak. A három fő termékcsoport kínálatáról az alábbi kategóriákon belül olvashat.
Terméktípusok
- Hegesztett acélcső: alkalmazhatók az épületgépészet terén hűtés-fűtés rendszerek kialakításánál, levegővezetékek, ivóvízhálózatok kiépítésénél. Bizonyos fajták jól hasznosíthatók acélszerkezet gyártás, gépgyártás, járműgyártás, mezőgazdasági gépgyártás és a kisgépgyártás terén, sőt, a bútoripar számára is kiváló alapanyagként szolgálnak.
- Varratnélküli acélcső: kínálatunkban két fő típus található meg: melegen hengerelt varratnélküli nyomástartó és szerkezeti acélcső, valamint varratnélküli hidegen vont precíziós acélcső. A melegen hengerelt varratnélküli acélcsövek kiválóan alkalmasak nyomásálló berendezésekhez és acélszerkezetek gyártásához. A hidegen vont precíziós acélcső méretek tekintetében sokkal pontosabbak, a felületi minőség rendkívül jó.
Alkalmazási területek
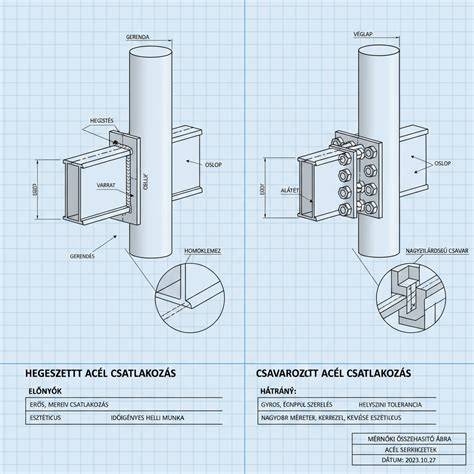
Építés: A varrat nélküli acélcső fontos anyag az építőiparban, különösen a sokemeletes épületekben és a nagy építményekben. Az építőiparban varrat nélküli acélcsövek használhatók a padlók közötti súly elviselésére és a keretszerkezet megtámasztására. Az acélcsõ nemcsak az építõiparban használatos, hiszen szintén megtalálható számos gyártási és ipari alkalmazásban is. Az acélcsõ egyfajta szerkezeti elem szerepét is betöltheti az állványzat és a szereléstechnika esetében.
Olaj és gáz: A varrat nélküli acélcsövek az egyik leggyakrabban használt anyag az olaj- és gáziparban. Vegyipar: A vegyiparban rendkívül korrózióálló csövekre van szükség, amit a varrat nélküli acélcsövek felületkezeléssel és anyagválasztással érhetnek el.
Minőségellenőrzés
Számos intézkedést tesznek annak biztosítására, hogy a kész acélcső megfeleljen a specifikációknak. Például röntgensugaras mérőeszközöket használnak az acél vastagságának szabályozására. A mérőeszközök két röntgensugár segítségével működnek. Az egyik sugár egy ismert vastagságú acélra irányul. A másik a gyártósoron áthaladó acélra irányul. Ha bármilyen eltérés van a két sugár között, a mérőeszköz automatikusan kiváltja a görgők átméretezését a kompenzálás érdekében.
A folyamat végén a csöveket hibák szempontjából is ellenőrzik. A csövek vizsgálatának egyik módszere egy speciális gép használata. Ez a gép feltölti a csövet vízzel, majd növeli a nyomást, hogy lássa, tartja-e. A hibás csöveket hulladékként visszaküldik. Miután az acélcső minőségellenőrzése megtörtént, akkor szigorú kézi kiválasztást is kell végezniük. Az acélcsövek minőségellenőrzése után festékkel permetezzük a számot, specifikációt, gyártási tételszámot stb.
Ipari acélcsőgyártó üzem! Tömegtermelési folyamat!
Alapvető tervezési és szerkezeti megfontolások lakatos munkáknál
Kétféle acélcső létezik, az egyik varrat nélküli, a másiknak pedig egyetlen hegesztett varrata van a hosszában. Mindkettőnek más a felhasználása. A varrat nélküli csövek jellemzően könnyebbek és vékonyabb falúak. Kerékpárokhoz és folyadékok szállításához használják őket. A varratos csövek nehezebbek és merevebbek. Jobb az állaguk, és jellemzően egyenesebbek. Olyan dolgokhoz használják őket, mint a gázszállítás, elektromos vezetékek és vízvezeték-szerelés.
A tervezésnél és kivitelezésnél fokozottan figyelembe kell venni a statikai követelményeket. A rosszul megtervezett szerkezet akár katasztrófához is vezethet. Fontos, hogy a minél precízebb és hathatósabb munkához a statikus szakember is személyesen mérje fel a feladatot.
Szolgáltatások lakatosoknak és lépcsőkészítés
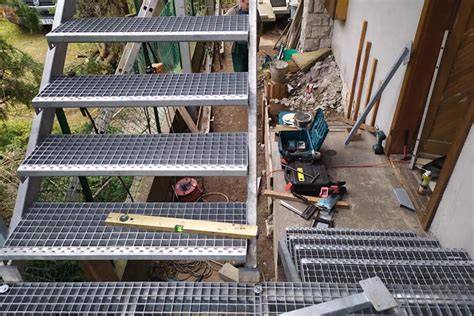
Lépcső készítés folyamata: felmérés, tervezés, kivitelezés, takarítás, átadás. Az első mozzanat a felmérés. Ezt sokan nem veszik elég komolyan, így sajnos a kivitelezés során kisebb - nagyobb változtatásokra kényszerül a kivitelező. Fontosnak találjuk, hogy a minél precízebb és hathatósabb munkához a statikus szakember is személyesen mérje fel a feladatot. Típusától függően kell megtervezni. A statikai terv elkészülte után a kiviteli terv alapján elkészíthető a lépcső.
Csapatunk nemcsak lépcső készítés és szerelést, hanem tervezést is vállal. Előre elkészített lépcső rögzítése. Nem hagyunk magunk után felfordulást. Nem hagyunk magunk után koszt. Feltakarítunk magunk után. Ragyogó tisztaság marad és gyönyörű lépcső. Keressen fel bennünket az alábbi típusok esetén: üveg, fa - fém szerkezettel. Mivel lakatos munkákat vállalunk, ezért fém, vagy fém szerkezetű lépcsőkre specializálódtunk.
Gyakori felhasználási területek és termékjellemzők
A kereskedelmi csõ melegen hengerelt, ötvözetlen csõ, ami tartályok, készülékek, csõvezetékek építésére használatos (teherviselõ szerkezetek, olajbányászat). A varratnélküli precíziós acélcső esetén a méretpontosság és a meghatározott mechanikai tulajdonság alapvetõ követelmény. A hegesztett acélcső lehet hosszvarratos, vagy spirálvarratos. A hosszvarratos csõ bevonat nélküli (fekete csõ), vagy bevonattal rendelkezõ.
Az acélcsövek évente több millió tonnában készülnek. Sokoldalúsága miatt az acélipar által leggyakrabban előállított termék. Számos különbözõ típusú acélcsõ létezik a különbözõ alkalmazások számára.
Főbb típusok listája
- Hegesztett nyomástartó szénacél cső
- Hegesztett menetvágásra alkalmas acél vezetékcső
- Hegesztett szerkezeti szénacél cső
- Hegesztett precíziós szénacél cső
- Hegesztett hidegen vont precíziós acélcső
- Melegen hengerelt varratnélküli nyomástartó és szerkezeti acélcső
- Varratnélküli hidegen vont precíziós acélcső
Gyártási folyamat rövid táblázata
| Lépcső | Fő tevékenység |
|---|---|
| Olvadt acél készítése | Vasérc és koksz olvasztása, széntartalom csökkentése |
| Bugák és lemezek előállítása | Hengerlés, vágás, formázás |
| Cső formázás | Hegesztett vagy varratnélküli formázás, hengerlés, lyukasztás |
| Végső feldolgozás | Méretezés, egyengetés, felületkezelés, festés, jelölés |
| Minőségellenőrzés | Röntgen, víznyomáspróba, kézi kiválasztás |
tags: #acellepcso #epites #lakatos