
Fogaskerék összeszerelési rajz feladatlap fogaskerék beépítés
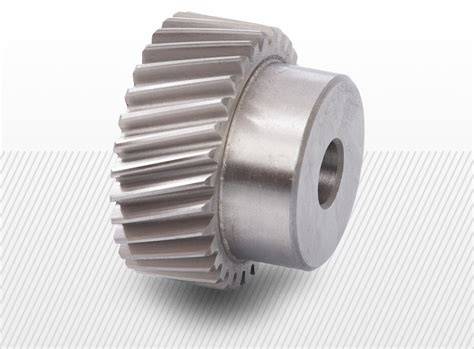
A fogaskerék jellemző adatai a fordulatszám, a modul. A fogaskerék problémamentes gyártása, ellenőrzése és a biztonságos szerelése érdekében a DIN 3966 szabvány szerint a következő adatok megadása szükséges a műszaki rajzokon: 1.: Valamennyi, a gyártáshoz szükséges méret 2.: Felületi minőségi adatok: A felületi minőségi adatokat a felület megkövetelt minőségének megfelelően, hasonlóan a többi alkatrészhez kel megadni. A fogoldalak felületi minőségéét az osztókörön kell berajzolni. 3.: Edzési adatok: A fogaskerekeket szükség esetén meg is edzik. Az edzési adatokat lehetőség szerint edzési ábrák formájában kell ábrázolni. Ebből a következőknek kell láthatónak lenni: -Az edzés fajtája -Edzési mélység és edzési érték, beleértve a tűrést is -Az edzési vizsgálat módja -Az edzési vizsgálat helye Az edzési ábrák kis rajzok, melyeket az 1:1 méretarányú munkadarab-ábrázolás mellé rajzolnak. Az edzett helyeket keresztvonalkázással jelölik. 4.: Kiegészítő adatok: Fogszám, modul, ellenőrző profil, profileltolási tényező, fogmagasság, az ellenkerék száma, tengelytávolság a házon és eltérések. Rozsdamentes fogadkerékEdzett fogú acél fogaskerékMűanyag fogaskerékAgyas fogaskerekek
A mi általunk forgalmazott fogaskerekek biztosítják a tökéletes kapcsolódást a fogaknál, mely természetes növekedést jelent a hajlító ellenállásnál. A fogaskerék fontos jellemzője, az úgy nevezett "K" fogprofil geometria, mely szigorúan korlátozza a profil hibákat és negatív eltéréseket. Ez pozitív hatással van a fogaskerék zajszintjére ha egy komplett fogaskerék pár kerül alkalmazásra. Ilyenkor a foghegyre ható erők csökkenek. A legújabb generációs CNC megmunkáló gépeken készülnek az általunk forgalmazott fogaskerekek, melyek speciális fogamró szerszámokkal nagy vágósebességgel állítják elő a fogaskerekeket. Ez a fogaskerék gyártástechnológia megfelel a DIN 3962 szabványnak. Agy nélküli fogaskerék
Az agy nélküli fogaskerekek több modulal és fogszámban is elérhetők egész széles méretekben. A Szabványok és a fogaskerék felület kialakítása nem teljesen érhető el a fogaskerék fogazása után, A fogaskerekek működési tolarenciája a fog vastagságára vonatkoztatva megfelel a "cd 25" illesztési kategóriának, mely megfelel a DIN3967 szabványnak. Ez a szabvány pontosan meghatározza a tolerancia pontos helyét és nagyságát, mely által a fogaskerekek egymás közötti hézagát is. A megmunkálási pontosság megfelel a "js 8" pontosságnak a központi távolságnál és szintén megfelel a DIN3964 szabványnak is. Ennek a szabványnak hatására meghatározásra kerül a fogaskerék minimális hézagja, de a maximális hézagra is pontos javaslatot tesz. A fogaskerekeket a forgó mozgás lineáris mozgássá alakítására használják. A fogaskeréknek egyenes fogazása van egy kör alaku pályás, mely csatlakozik a fogasléc négyszögletes felületén lévő fogakakkal. Általában a fogaslécet és a fogaskereket közösen "fogaslécnek és fogaskeréknek" nevezik. A fogaskerekek sokféle módon használhatók. Például, a fogaskerékhez ismét egy fogaskereket használnak, hogy párhuzamosan forgassanak egy tengelyt. A fogasléc és a fogaskerék sok fajta változatának biztosítása érdekében az Iramko hajtástechnika részlege számos típusú fogaskereket tart raktáron. Ha az alkalmazás hosszú hosszt igényel, vagy több darabból álló fogaskerekes fogasléces hajtást kell összeépíteni, akkor egymásután több fogakkal ellátott fogasléccel vannak felépítve a komplett hajtárendszer kialakításhoz. Ezeket "fogazott fogaslécek, megmunkált végekkel" készítik. A fogaskerekek gyártásánál a fog marási folyamata után a hőkezelési folyamat következik, mely után azonnal kipróbálhatóvá válik. Vannak olyan alkalmazások, ahol a fogaskerék álló helyzetben van, míg a fogaskerék forog és mások, ahol a fogaskerék rögzített tengelyen forog, miközben a fogasléc mozog. Az előbbieket széles körben használják ipari rendszerek, kocsik továbbítására, míg az utóbbit extrudáló rendszerekben és emelő / leeresztő alkalmazásokban lehet használni. A forgó lineáris mozgásra szolgáló mechanizmus elemként használt fogasléceket gyakran a golyósorsókhoz hasonlítják. Vannak előnyei és hátrányai, hogy a golyósorsók helyett fogaslécet használnak. A fogaskerék előnyei a mechanikai egyszerűség, a nagy terhelhetőség és a hosszú távú használhatóság. A hátrány azonban holtjátéka. A golyósorsók előnyei a nagy pontosság és a jobb hatásfok, miközben hiányosságai közé tartozik a korlátozott hosszabb használhatóság. A fogaslécek és a fogaskerekek, mint emelő mechanizmusok (függőleges mozgatás), vízszintes mozgás, pozícionáló mechanizmusok, megállítók és több más ipari több tengelyes szinkron mozgatásához használhatók. Másrészt a gépjárművek kormányrendszereiben is ezt a megoldást használják az autók irányátására. A kormányzásra beépített fogasléces rendszerek jellemzői a következők: egyszerű szerkezet, nagy merevség, kicsi és könnyű mechanika, és kiváló érzékenység. Ezzel a mechanizmussal a kormánytengelyre szerelt fogaskereket egy kormányrúddal összekötjük, hogy forgó mozgást továbbítsunk (lineáris mozgássá alakítva) a fogazott lécre, így irányíthatjuk a kereket. A kedvezőbb kapcsolódás érdekében a különböző típusú fogaskerekek módosított fogfelülettel készülnek. A fogfelület-korrekció célja az élmenti érintkezés elkerülése, amely a fogak terhelés alatti alakváltozása, valamint a gyártásban jelentkező fogfelületi hibák és a beépítés utáni, a kapcsolódó fogaskerekek egymáshoz viszonyított helyzethibái eredményeként jelentkezik. A fogfelület-korrekció történhet az elméletileg helyes gépbeállítás, illetve vezérlés vagy a fogfelületeket kimunkáló szerszám átmérőjének, illetve profiljának a megváltoztatásával. A fogak módosításának következményeként az elméletileg konjugált (burkolt) fogfelületek vonalérintkezése helyett pontérintkezés lép fel. A jegyzet a hajtástechnika mérnöki feladataira kíván felkészíteni. A mérnök-konstruktőr feladata, hogy megtalálja egy műszaki alkotás, egy műszaki probléma megoldását és azt a lehetőségek adott határain belül az anyag, a szerkezeti kialakítás, a technológia és a gazdaságosság szempontjából optimálja. Fogaskerék A fogaskerekek olyan forgó mozgást átvivő gépelemek, ahol a mozgásátszármaztatás az egymásba kapcsolódó fogak segítségével valósul meg. Különböző fogszámú fogaskerekek esetén ez azt jelenti, hogy a két fogaskerék fordulatszáma eltérő lesz. Fogaskerékhajtás megvalósulhat párhuzamos, illetve kitérő tengelyek között. Fogaskerék műhelyrajza A fogaskerék műhelyrajza három részből áll: A rajzmezőben megadjuk a fogaskerék jellemző méreteit, azok tűrését, valamint a felületi érdességet, Az adattáblázatban megadjuk a fogak elkészítéséhez és ellenőrzéséhez szükséges adatokat, Egyéb szöveges részben megadjuk azokat az adatokat, információkat, amelyeket az előző kettő nem tartalmaz, pl. felületi keménység, hőkezelés stb. A fogazat minden egyes fogát nem kell a rajzon megrajzolni, hanem megjelenítésükre egyszerűsített ábrázolási módot alkalmazhatunk. Oldalnézetben a fejkört vastag folytonos, az osztókört vékony pontvonallal, a lábkört pedig vékony folytonos vonallal ábrázoljuk, esetleg ha érzékeltetni akarjuk a fogak méretét, akkor egy-két fogat kirajzolhatunk. A fogaskerék metszetben történő ábrázolásakor a fogat nézetben kell ábrázolni akkor is, ha a metszősík keresztülhalad rajta. Fogaskerékhajtás Fogaskerék-pár oldalnézetben történő ábrázolásakor mindkét fogaskeréknél csak egyszerűsített ábrázolásmóddal jelöljük a fogakat. Mindkét fogaskerék esetében ki kell rajzolni vastag folytonos vonallal a fejkört, vékony pontvonallal az egymást érintő osztókört. A lábkört fogaskerék-pár ábrázolásakor nem rajzoljuk ki, indokolt esetben vékony folytonos vonallal történhet. Metszetben történő ábrázoláskor az egyik fogat teljesen megrajzoljuk nézetben, a másik fogaskerék fejkörvonalát, amely mögötte helyezkedik el, szaggatott vonallal ábrázoljuk. Kinematikai vázlatokon a fogaskerékhajtást vonalas ábrával jelenítjük meg, jelölve a fogazás irányát.
A gyártás és beépítés szabványai
Rák és Rák Fogaskerékgyártó BT bemutatja, hogy a DIN szabványok és a fogaskerék felület kialakítása szorosan összekapcsolódik a gyártási és szerelési folyamatokkal. A fogaskerékgyártás során a fogak megmunkálása után hőkezelés következik, majd a minőség-ellenőrzés és a végső beépítés. A DIN3964 pontosságtanúsítás fontos a központi távolság és a kapcsolódó hézagok szempontjából. A gyártási és ellenőrzési adatokat a rajzmezőben és adattáblázatban adják meg.
Anyagválasztás és edzés
A fogaskerekek anyaga leggyakrabban acél, amely lehet ötvözetlen, ötvözött vagy nitridálható, illetve betétedzett acél. Az edzési lehetőségek és a hőkezelés típusa befolyásolja a kopásállóságot és a díjnyertes élettartamot. A mosott felületek és a felületi érdesség meghatározott tűrésekkel kerülnek rögzítésre, hogy a kapcsolódó fogaskerekek egymáshoz igazodjanak.
Alkalmazások és előnyök
A fogaskerék előnyei közé tartozik a mechanikai egyszerűség, a nagy terhelhetőség és a hosszú élettartam. A fogaslécek és a fogaskerekek kiváló megoldást nyújtanak lineáris mozgásokhoz és szinkronizált hajtáshoz. A különböző típusaik és módosított fogfelületük lehetővé teszi a centrikus és egyenletes érintkezést, amely csökkenti a zajt és a kopást.
Műhelyrajz és tervezési útmutató
A fogaskerék műhelyrajza három részből áll: a rajzmező a jellemző méretek és tűrés megadására szolgál, az adattáblázat a gyártáshoz és ellenőrzéshez szükséges adatokat tartalmazza, a szöveges rész pedig kiegészítő információkat ad meg, mint például a felületi keménység vagy a hőkezelés leírása. A rajzolás során a fogazat részletes tervezése nem szükséges minden fogra, a megjelenítésre elegendő egy egyszerűsített ábrázolás.
Oldalnézetben a fejkört vastag folytonos vonallal, az osztókört vékony pontvonallal, a lábkört vékony folytonos vonallal ábrázoljuk. Metszetben a fogat nézetben kell ábrázolni, és a másik fogaskerék fejkörvonalát szaggatott vonallal jelenítjük meg, amely mögötte helyezkedik el. Kinematikai vázlatokon a fogaskerékhajtást vonalas ábrával jelenítjük meg, jelölve a fogazás irányát.
Hidraulika, autóipar és ipari alkalmazások
A fogaskerekek felhasználása széleskörű: mezőgazdasági gépek, szivattyúk, vasúti járművek hajtóművei, ipari berendezések, illetve autók kormányzásában is gyakori megoldás. A fogaskerék-kapcsolatok biztosítják a nyomatékátvitel és a mozgás irányának pontos szabályozását. A gyártóknál a minőség és a hagyomány összhangban van a fogaskerékgyártásban, és a teljes körű szolgáltatásokkal támogatják az ügyfeleket.
Előnyök és hátrányok a hajtástechnika szemszögéből
- Előnyök: egyszerű szerkezet, nagy terhelhetőség, hosszú élettartam, kedvező kölcsönhatások lineáris mozgásban
- Hátrányok: holtjáték, kopásos hibák, zaj és a felületkopás kockázata
A fogfelület-korrekció elvétve javítja a kapcsolódó fogak élettartamát és minimalizálja a zajt. A fogfelület-korrekció történhet a gépbeállítás vagy a szerszám paramétereinek módosításával, hogy a vonalérintkezés helyett a konjugált felületek megtartása megvalósuljon.
Összefoglaló a gyártási és beépítési folyamatokról
- Megfelelő adatok megadása a DIN 3966 szerint: méretek, felületi minőség, edzési adatok, kiegészítő adatok.
- Anyagválasztás, hőkezelés és felületkialakítás
- Műhelyrajz elkészítése: rajzmező, adattáblázat, kiegészítő szöveges adatok
- Beépítés: a fogaskerékpár oldalnézeti és metszet ábrázolása; kinematikai vázlatok
- Edzési és ellenőrzési ábrák alkalmazása a mintákon 1:1 arányban
Iparági referencia és visszajelzés
A Rák és Rák Fogaskerékgyártó BT kiemeli, hogy a fogaskerekek gyártása és beépítése hosszú távon megbízható működést garantál, és a hagyományos készítési módok következetes alkalmazásával a minőség és a gazdaságosság összhangban marad. Referenciáik között számos nagyvállalat található, ami a cég megbízhatóságát és szakértelmét bizonyítja. A vállalat a fogaskerékgyártás mellett teljes körű hajtástechnika megoldásokat kínál, beleértve a tervezést, gyártást és felújítást is.
Meta adatok
tags: #fogaskerek #osszeallitasi #rajz #feladatlap #fogaskerek #beepites