HÉB vasgerenda: alapok, ötvözés és hőkezelés a gyártási folyamatban
A vas acél ötvözői között a szén a fő tényező, amely meghatározza az acél savállóságát, korróziómentességét és általános mechanikai tulajdonságait. Az acél fogalma azonban ennél összetettebb: különböző ötvözőelemek és hőkezelési eljárások révén lehet a keménységet, rugalmasságot, szívósságot és hőállóságot hangolni. A vas-fémek kémiai és kristályos szerkezete központi szerepet játszik ebben a folyamatban, így a vas-karbon diagram (Fe-Fe3C) és az allotróp átalakulások megértése nélkülözhetetlen a tervezésben és a gyártásban.
A vas és az acél alapjai
A vas a Föld kérgének mintegy 4,7%-át alkotja, de elemi állapotban nem található meg. A vas ércek oxidjai közé tartozik például a magnetit, hematit, limonit és a sziderit. A vasat az ércekből redukálással nyerik ki, majd ezt követően nagyolvasztóban dolgozzák fel nyersvas gyártására. A folyékony vas jól oldja a szenet, ezért a nyersvas nagy karbontartalommal rendelkezik, és formáláshoz gyakran szükséges a szén mennyiségének csökkentése.
Az acél definíciója és ötvözése során a szén mellett sok más elem (nikkel, mangán, króm, vanádium, volfrám, titán, szilícium, bomlékok, stb.) játszik kulcsszerepet, amelyek hatására a keménység, szívósság és hőállóság is módosítható. A hőkezelés célja az, hogy a vas- és acélötvözetek bizonyos mechanikai tulajdonságait - például keménység és kopásállóság - a felhasználási igényeknek megfelelően szabályozza.
Az Fe-C diagrám és az allotróp átalakulások
Az ötvözés hatására a vas és a szén rendszerében az allotróp és fázisátalakulások hőmérsékleti tartományai módosulnak. A vas-szén állapotábra (ikerdiagram) az akkori és a mindenkori összetételhez mérten jelzi a különböző fázisok megjelenését, a likvidusz és szolidusz görbék pedig a kristályosodási folyamatokat mutatják. A grafikonon a γ-vas és α-vas, illetve a cementit Fe3C fontos szerepet játszanak. A szóban forgó diagram jelzi a vas és az ötvözetek közötti különbségeket, és azt, hogy a karbontartalom hogyan befolyásolja a kristályosodási útvonalakat.
A 2,11 tömegszázalékos karbontartalomig terjedő területet gyakran figyelembe veszik a kristályosodási és hűlési folyamatok megértésénél. A ferrit, cementit és perlit alapvető riszképző fázisok, ahol a perlit az eutektoid összetételhez kötött, 727 °C-on alakul ki. A martenzit pedig a gyors hűtés során keletkezik, és metastabil állapotot jelent, amelynek felismerése kiemelten fontos a használt acélok tervezésében és gyártásában. A megfelelő ötvözők és hőkezelés kiválasztása tehát alapvető a kívánt mechanikai tulajdonságok eléréséhez.
Ötvözőelemek hatása és felületi módosítások
A leggyakoribb ötvözőelemek közül a nikkel és a mangán növeli az acél szilárdságát és az ausztenitet stabilitását, emellett javítja a kopásállóságot és a hőállóságot. A vanádium is növeli a keménységet és a kifáradással szembeni ellenállást, míg a króm és a nikkel nagy mennyiségben rozsdamentessé és savállóvá teszi az acélt. A króm, alumínium és szilícium ötvözésével felületvédelmet is el lehet érni, például szuperbonyolult spinell-rétegek formájában. A volfrám befolyásolja a cementit képződését és a martenzitesedést, különösen a gyorsacélok esetében, melyeket nagy teljesítményű forgácsolószerszámokhoz használnak.
A beépített ötvözőelemek hatásai közé tartozik az A4 és az A3 átalakulások hőmérséklet-közeteinek módosítása is. Egyes ötvözőelemek elősegítik, hogy a γ-tér lenyúljon szobahőmérsékletig, míg mások a ferritképződést segítik elő. A hőkezelés célja nem csupán a keménység növelése, hanem a szívósság és a kopásállóság javítása is, amely különösen szerkezeti és szerszámacélok esetében fontos.
Különböző gyártási és megmunkálási műveletek
A gyártás általános folyamata két lépésben történik: először nyersvasat állítanak elő nagyolvasztóban, majd ezt követően a következő oxidációs műveletek és hőkezelések révén az acélt előállítják. Az ötvözés folyékony állapotban történik, és az ötvözetek megszilárdulása után egyensúlyi oldatként viselkednek. A felületi ötvözés során az izzításkor a felületi rétegbe diffundálhatnak különböző elemek, például nitridálás esetén nitrogént diffundálnak a felületre, ami kemény, ellenálló külső réteget alkot.
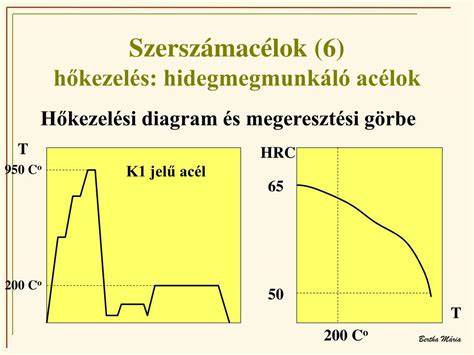
Az edzés és megeresztés a szerkezeti acélok esetében gyakran alkalmazott hőkezelési eljárások. Az edzés után a megeresztés célja a martenzites ridegség mérséklése és a rugalmasság növelése. A lágyítás és a megmunkálás során alkalmazott különböző technikák között megtalálható a természetes öregedés vagy erőteljesebb feszültségmentesítés is. A normalizálás pedig az A3 fölötti izzítás és levegőn történő hűtés útján történik, amely sima, finomszemcsés szerkezetet ad.
A HEB vasgerenda és a kereskedelmi gyakorlat
A HEB vasgerenda méretre vágását szalagfűrésszel végezzük 6 vagy 12,1 méteres szálhosszból az anyag befizetése után. Nagyobb méretek esetén előfordulhat 18 méteres darab is. A vágási díjak a mérettől és a vastagságtól függnek, ezért a pontos árakért érdeklődjön. A szállítási határidők általában 1-5 munkanap, a kiválasztott szállítási mód és méret függvényében. A vasgerendák platós autóval, darusautóval vagy kamionnal szállíthatók a megadott címre, a darus feltételek és a beüzemelés függvényében. A vasgerendákat készpénzzel, bankkártyával vagy előreutalással lehet megvásárolni, és a kiszolgálás a számla kiegyenlítését követően történik.